




Send info for customized solution
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

 Kategori Produk
Di bengkel pemisahan gravitasi, meja pengocok penambangan melakukan tugas pemisahan presisi tinggi untuk tungsten, timah, emas, tantalum, niobium, dan bijih besi mulai dari proses seadanya hingga pembersihan. Tinjauan teknis beberapa pabrik menunjukkan kesimpulan yang sama: perbedaan kinerja pemisahan meja goyang sering kali tidak terletak pada kekuatan motor kepala, namun pada apakah ketiga parameter jumlah alur dek, panjang langkah, dan frekuensi langkah sesuai dengan ukuran partikel umpan. Ketidaksesuaian profil alur dan jumlah alur ditambah dengan ketidakseimbangan panjang alur dan frekuensi alur akan meningkatkan kehilangan logam ke tailing sebesar 6 hingga 12 persen, sangat mengurangi rasio pengayaan konsentrat, dan menyusutkan satu unit keluaran lebih dari 10 persen.
Kerugian seperti ini tidak tampak sebagai kegagalan peralatan. Hal ini terus-menerus dicatat dalam neraca logam bulanan.
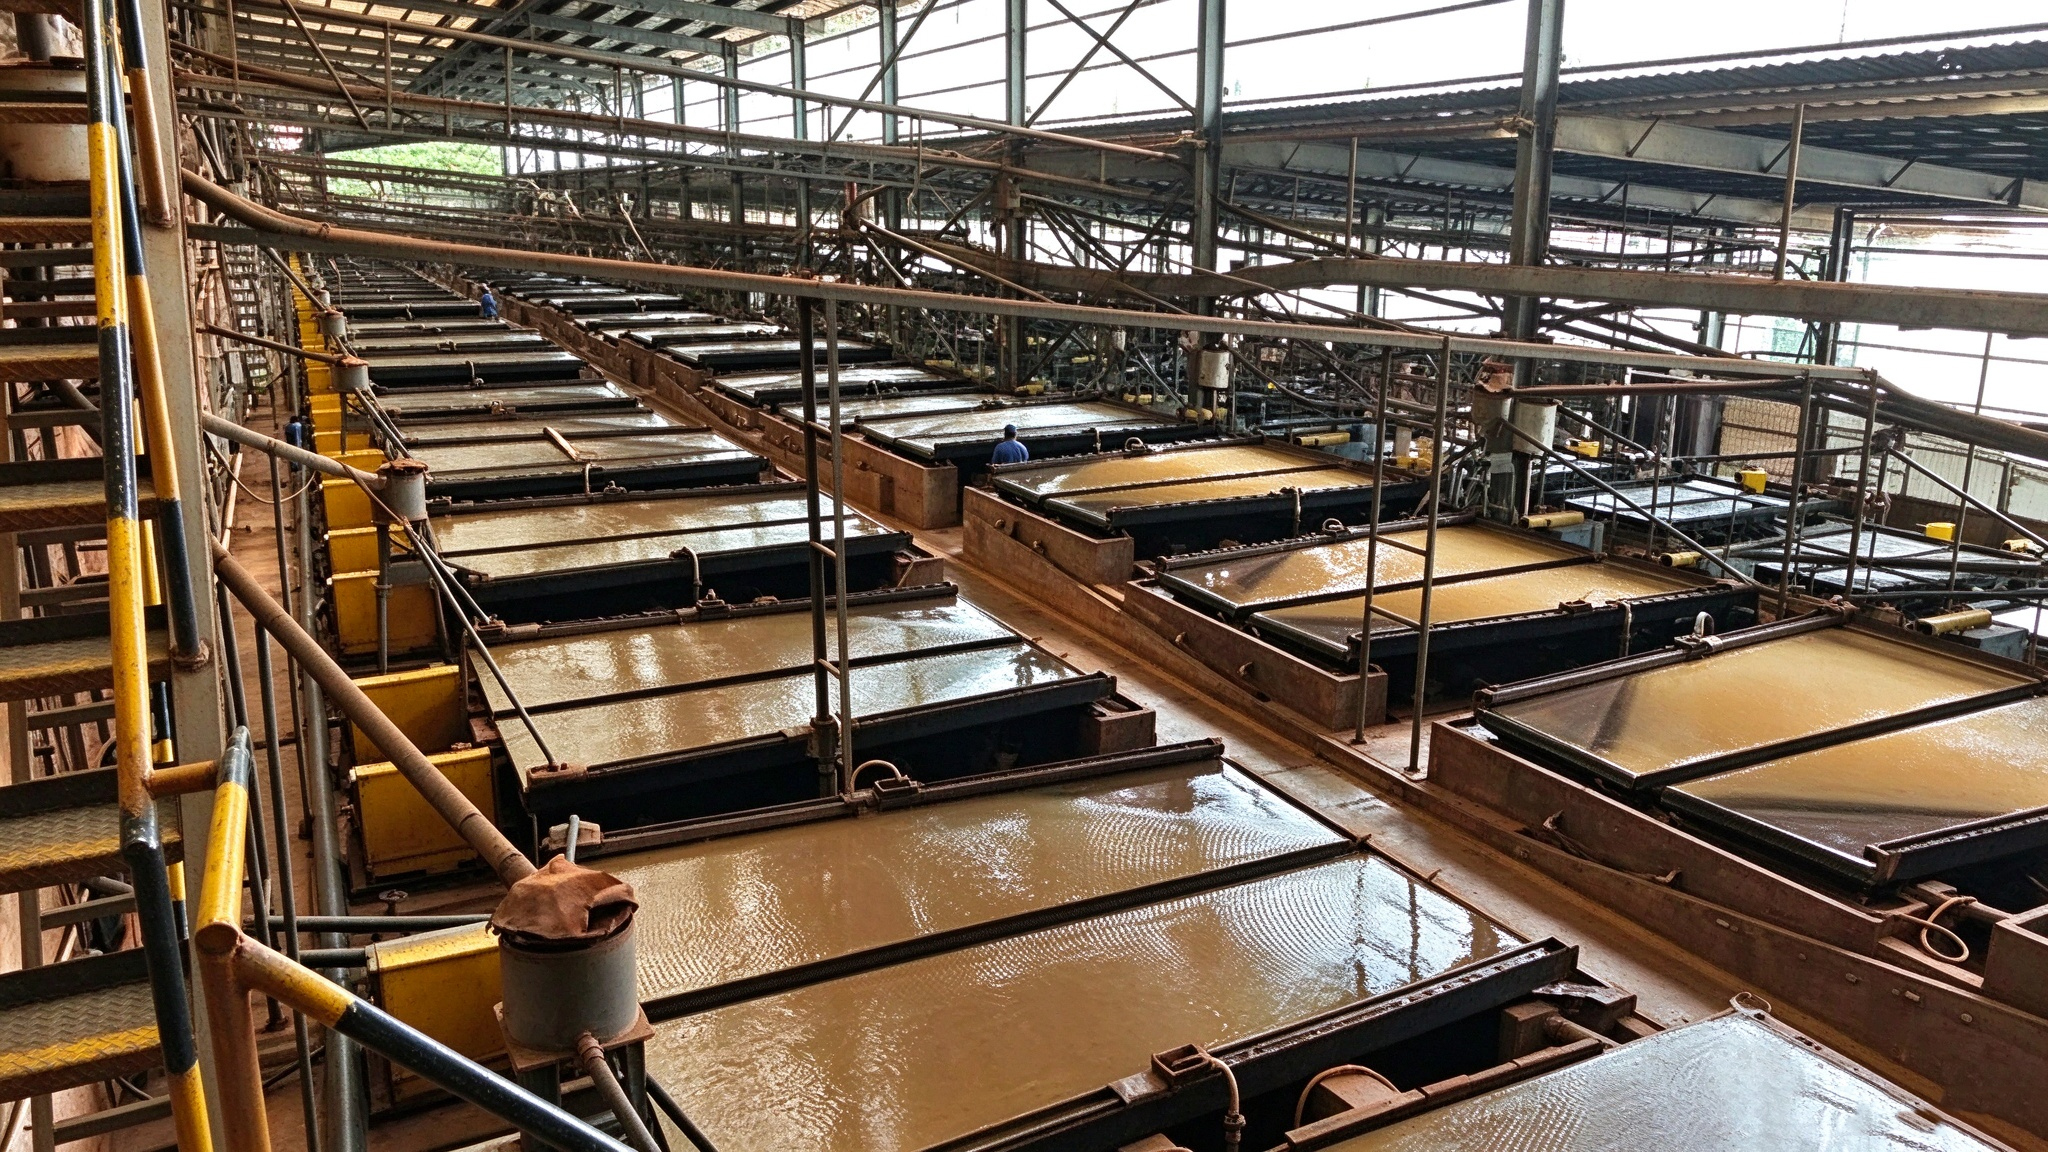
Operator cenderung fokus pada kotak gerak kepala, berulang kali menyesuaikan panjang langkah dan frekuensi langkah, namun jarang memeriksa apakah profil alur dek cocok dengan ukuran partikel umpan. Dek adalah antarmuka pemisahan fisik dari meja pengocok, dan jumlah alur menentukan kondisi pelonggaran dan kondisi stratifikasi pulp. Setelah profil alur tidak cocok, bahkan penyesuaian kepala yang halus hanyalah pengoptimalan lokal pada antarmuka yang salah.
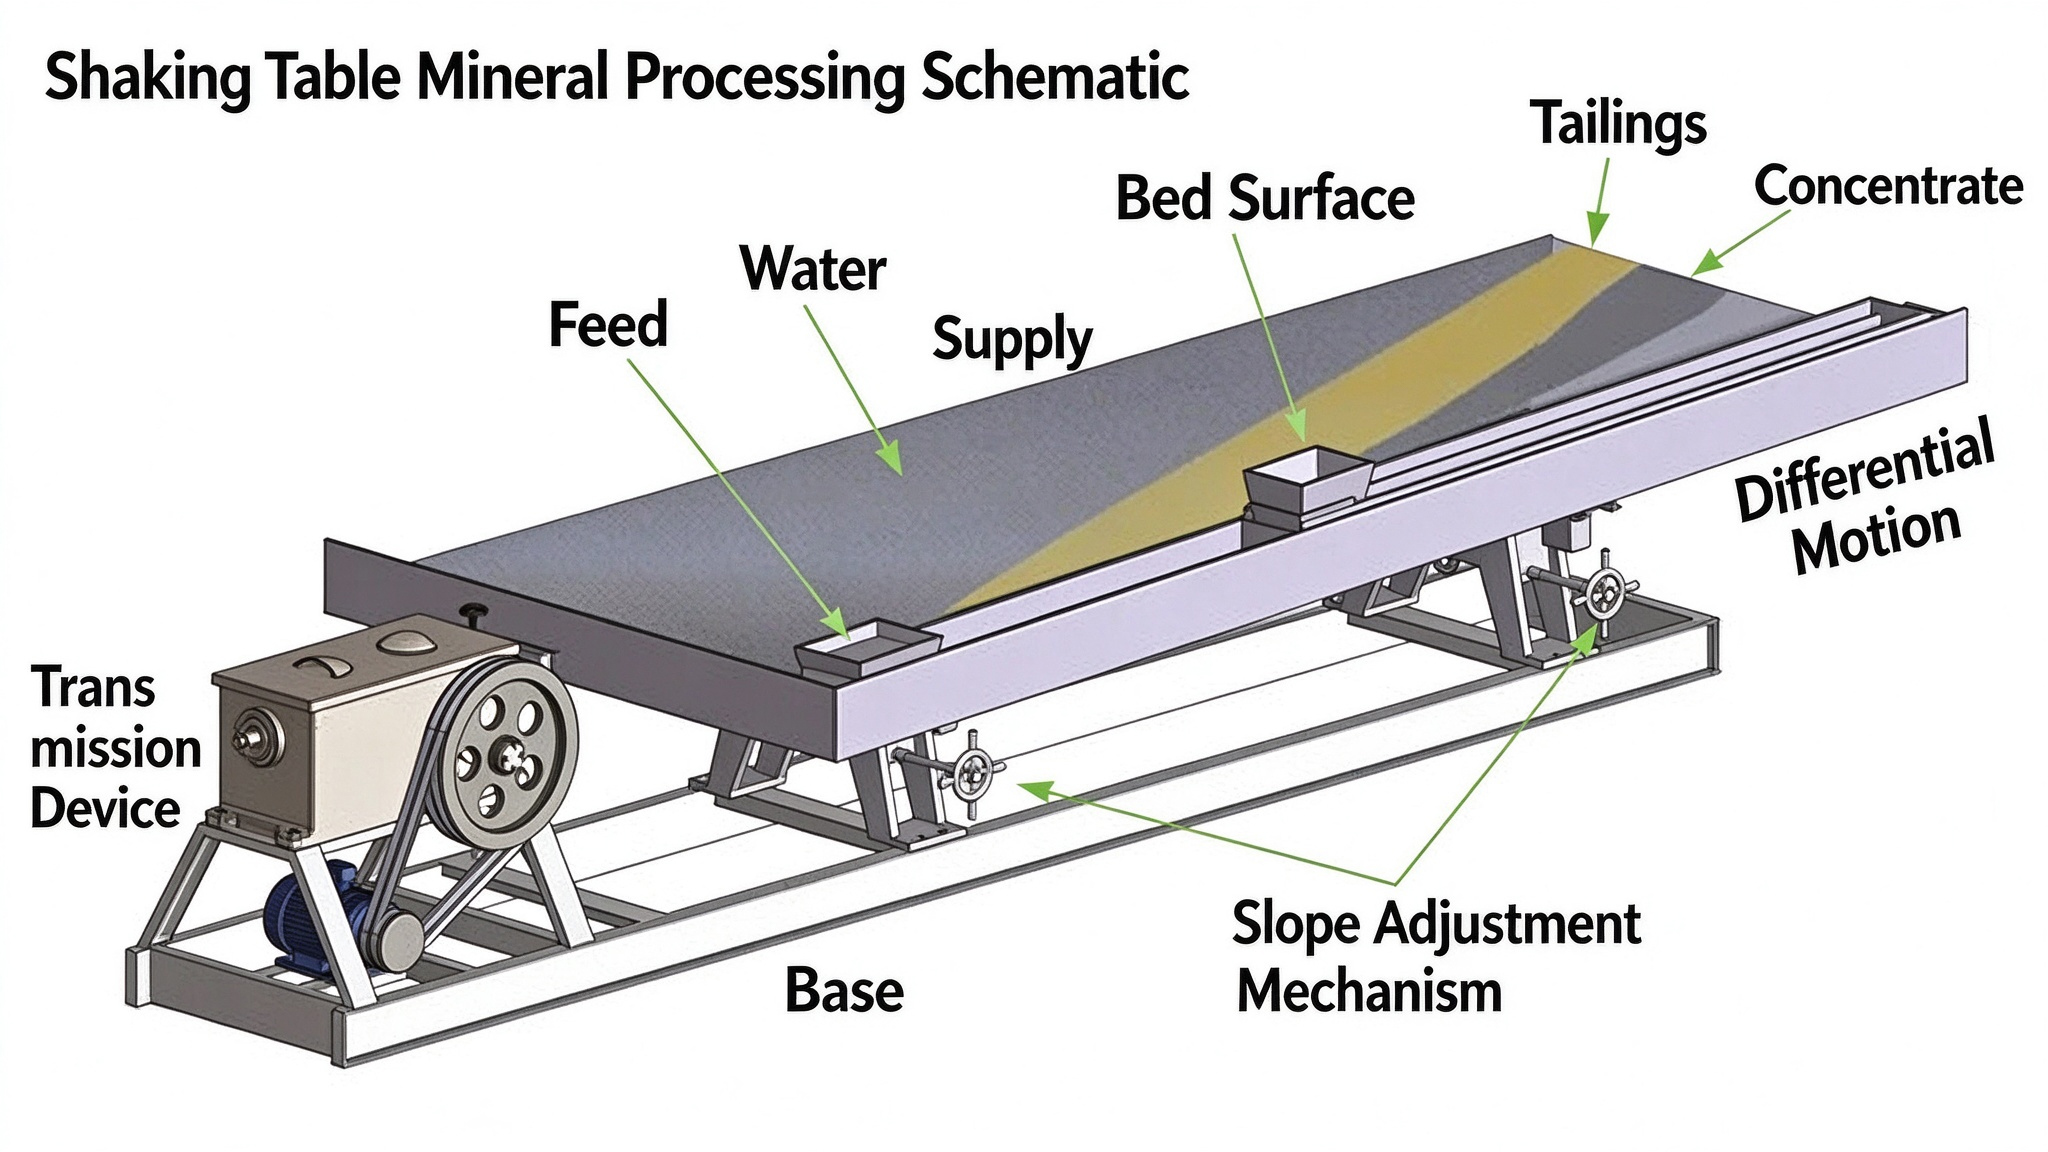
Kinerja pemisahan meja goyang ditentukan oleh tiga titik pemeriksaan: pencocokan jumlah alur dek dengan ukuran partikel, pencocokan panjang langkah dan frekuensi langkah, dan bantuan terkoordinasi untuk kemiringan dan air pencuci. Ketiganya mempunyai hubungan primer dan sekunder. Jika penghitungan alur salah, dua yang terakhir tidak dapat mengimbangi seberapa akurat penyesuaiannya.
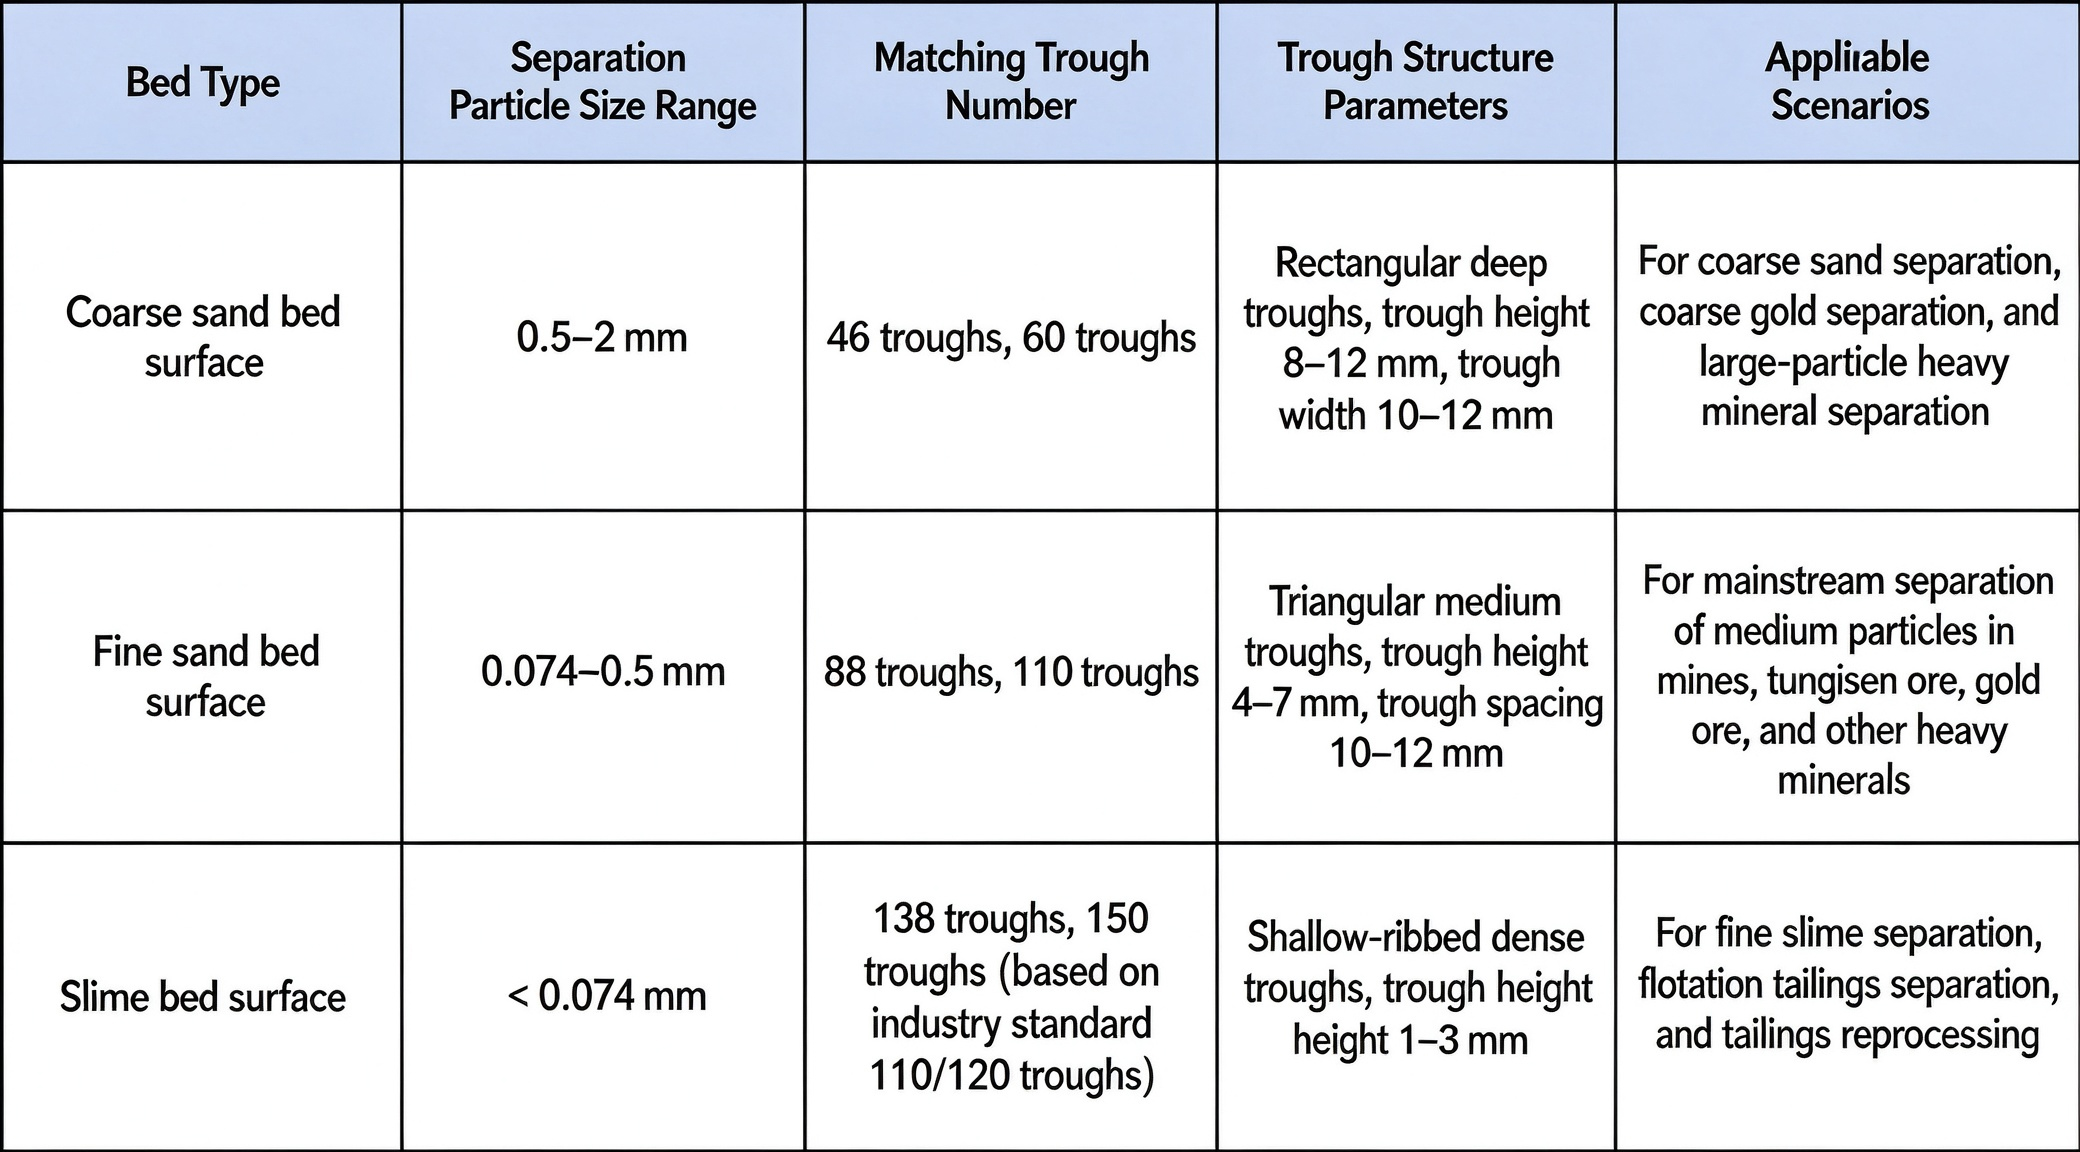
Aturan industri terpadu adalah satu kalimat: partikel kasar menggunakan alur lebar dan alur lebih sedikit, partikel halus menggunakan alur sempit dan alur padat. Pasir kasar berukuran 0,5 hingga 2 mm menggunakan alur lebar 46/60. Pasir halus berukuran 0,074 hingga 0,5 mm menggunakan alur kepadatan sedang 88/110. Slime yang berukuran kurang dari 0,074 mm menggunakan alur dengan kepadatan tinggi 138/150.
Nomor profil alur diberi nama berbeda oleh pabrikan yang berbeda, dan jarak alur dari profil nomor yang sama mungkin juga berbeda. Spesifikasi khusus tunduk pada tabel parameter teknis peralatan.
Kerugian akibat ketidakcocokan bersifat langsung. Jika pasir kasar secara keliru menggunakan alur padat seperti 120/138, jarak alur terlalu kecil, partikel kasar menghalangi alur, lapisan bijih tidak dapat lepas dan terstratifikasi, kehilangan logam pada tailing meningkat sebesar 8 hingga 12 persen, pasir sering terakumulasi pada dek meja pengocok, dan mesin harus dihentikan beberapa kali per shift untuk pembersihan. Jika slime halus secara keliru menggunakan alur yang jarang seperti 46/60, alur yang lebar membentuk turbulensi yang kuat, mineral berat yang halus tersapu langsung ke dalam tailing oleh aliran air yang melintang, perolehan partikel halus turun lebih dari 10 persen, tidak ada batas tiga zona yang jelas terlihat di geladak, dan operator hanya dapat melakukan penyesuaian buta.
Panjang goresan mengacu pada perjalanan bolak-balik tunggal dek, dalam milimeter. Frekuensi pukulan mengacu pada jumlah gerakan bolak-balik per menit, dalam pukulan per menit. Prinsip pencocokan: partikel kasar, lapisan bijih tebal dan hidup seadanya menggunakan panjang pukulan besar dan frekuensi pukulan rendah. Partikel halus, lapisan bijih tipis dan pembersihan menggunakan panjang pukulan kecil dan frekuensi pukulan tinggi.
Panjang goresan mengontrol kelonggaran lapisan bijih. Pukulan besar menghasilkan gangguan inersia yang kuat, mendorong lapisan bijih partikel kasar yang berat, dan menyelesaikan stratifikasi vertikal mineral ringan dan berat. Partikel halus mempunyai berat sendiri yang kecil, dan pukulan yang besar akan membuat partikel menggelinding tidak teratur dan menghancurkan zona pemisahan yang terbentuk. Frekuensi pukulan mengontrol efisiensi transportasi longitudinal. Frekuensi rendah dengan pergerakan besar memberikan energi kinetik pada pasir kasar dan mendorongnya ke depan menuju ujung tailing. Frekuensi tinggi dengan amplitudo kecil dan getaran stabil memungkinkan partikel halus memperkaya secara perlahan menuju ujung konsentrat.
Dalam satu kalimat: panjang pukulan mengontrol pemisahan, dan frekuensi pukulan mengontrol pengangkutan. Menyesuaikan satu kaki saja ibarat berjalan dengan satu kaki.
Kelas pasir kasar, dek alur 46/60: panjang goresan 18 hingga 22 mm, frekuensi goresan 220 hingga 260 goresan per menit, kemiringan melintang 3 hingga 4,5 derajat, kepadatan pulp umpan 25 hingga 30 persen. Cocok untuk pengasaran kasiterit kasar, emas placer, dan bijih tungsten kasar.
Kelas pasir halus, dek alur 88/110: panjang goresan 11 hingga 16 mm, frekuensi goresan 270 hingga 320 goresan per menit, kemiringan melintang 1,5 hingga 3,5 derajat, kepadatan pulp umpan 20 hingga 25 persen. Cocok untuk pengasaran konvensional dan pemulungan tembaga, seng timbal, dan timah tungsten, menyeimbangkan keluaran dan akurasi pemisahan. Ini adalah kelas yang paling banyak digunakan di pertambangan.
Kelas slime, dek alur 138/150: panjang goresan 8 hingga 12 mm, dengan batas atas dijaga pada 12 mm, karena di atasnya slime halus menggelinding dan hilang. Frekuensi pukulan 330 hingga 380 pukulan per menit, cukup untuk memenuhi kebutuhan transportasi meja goyang. Meningkatnya frekuensi hanya akan memperburuk keausan dan pemulihan tidak lagi membaik. Kemiringan melintang 1 hingga 2 derajat, kepadatan pulp umpan 15 hingga 20 persen. Cocok untuk menggiling lendir yang meluap dan mengais tailing flotasi.
Di atas adalah nilai referensi kondisi kerja industri yang umum. Untuk kepadatan bijih, ukuran pembebasan dan derajat sliming yang berbeda, nilai optimal dari tabel pengocokan akan bergeser. Sebelum commissioning sebenarnya, disarankan untuk menentukan nilai setelah penyesuaian pengujian dengan sampel bijih tanaman.
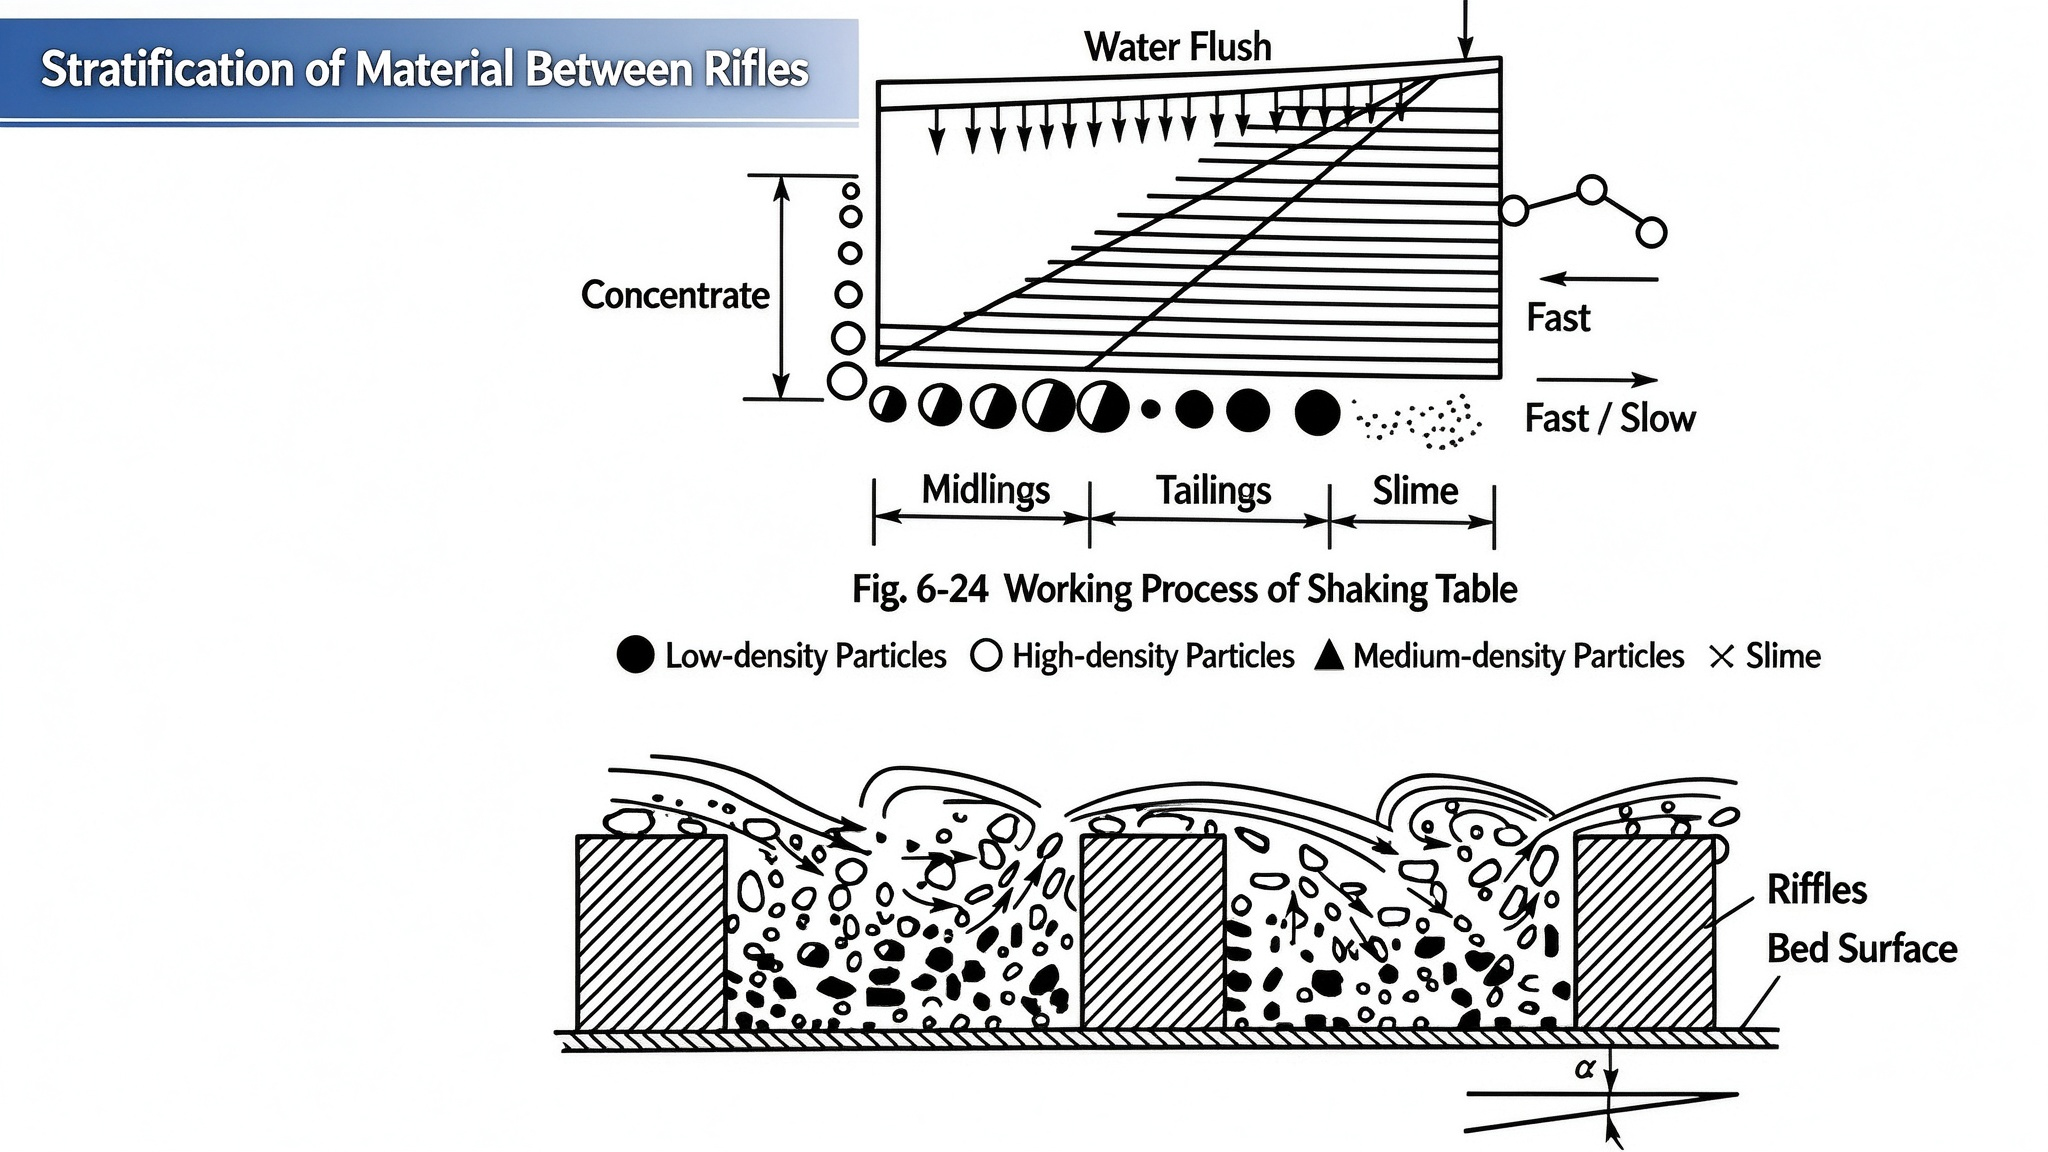
Zona pemisahan dek adalah instrumen umpan balik paling intuitif dari meja goyang penambangan. Lebar zona konsentrasi, kedalaman warna, apakah zona tengah jernih, dan apakah mineral berat masih tertinggal di ujung tailing merupakan sinyal visual yang menjelaskan apakah pengaturan saat ini sudah benar, lebih baik daripada tabel parameter. Urutan commissioning ditetapkan dalam tiga langkah: pertama pilih dek penghitungan alur yang benar sesuai dengan ukuran partikel, kemudian atur panjang langkah dasar dan frekuensi langkah untuk kelas ukuran partikel tersebut, dan terakhir amati zona pemisahan untuk penyesuaian kecil yang halus. Jika urutannya dibalik, maka akan dilakukan trial and error berulang kali pada antarmuka yang salah.
Hilangnya partikel kasar ke tailing dan zona konsentrat yang sempit: tambah panjang gerakan sebesar 2 hingga 3 mm untuk memperkuat pelonggaran dan stratifikasi, kurangi frekuensi gerakan sebesar 10 hingga 15 gerakan per menit untuk menghindari lompatan yang parah, dan periksa profil alur. Pengoperasian partikel kasar tidak boleh menggunakan alur padat 88 atau lebih.
Slime halus tidak memiliki zona pemisahan yang jelas dan tercampur ke dalam tailing secara keseluruhan: kurangi panjang guratan sebesar 2 hingga 3 mm untuk melemahkan turbulensi, tingkatkan frekuensi guratan sebesar 30 hingga 40 guratan per menit untuk mengangkut partikel halus secara stabil, ubah ke dek slime dengan 110 alur atau lebih, dan cukup kurangi air pencuci melintang.
Pasir terakumulasi di geladak dan material terhenti di ujung umpan: untuk kondisi pasir kasar, tambah panjang langkah dan sedikit kurangi kemiringan melintang. Untuk kondisi slime yang halus, tingkatkan frekuensi usapan dan tambahkan air cucian. Pada dasarnya penyebab utamanya adalah pasir kasar yang salah menggunakan alur padat pasir halus.
Kadar konsentrat rendah dan zona menengah terlalu lebar: kurangi panjang guratan, tingkatkan frekuensi guratan, sedikit tingkatkan kemiringan melintang, tekan lebar zona pengayaan konsentrat, dan biarkan gangue memasuki perantara dan tailing tepat pada waktunya.
Poin umum dari empat skenario: gejala meja goyang muncul di dek, tetapi akar masalahnya sebagian besar ada di profil alur. Sebelum menyesuaikan parameter, periksa terlebih dahulu apakah model dek cocok dengan ukuran partikel umpan. Hal ini dapat menghemat banyak penyesuaian uji coba yang tidak efektif.
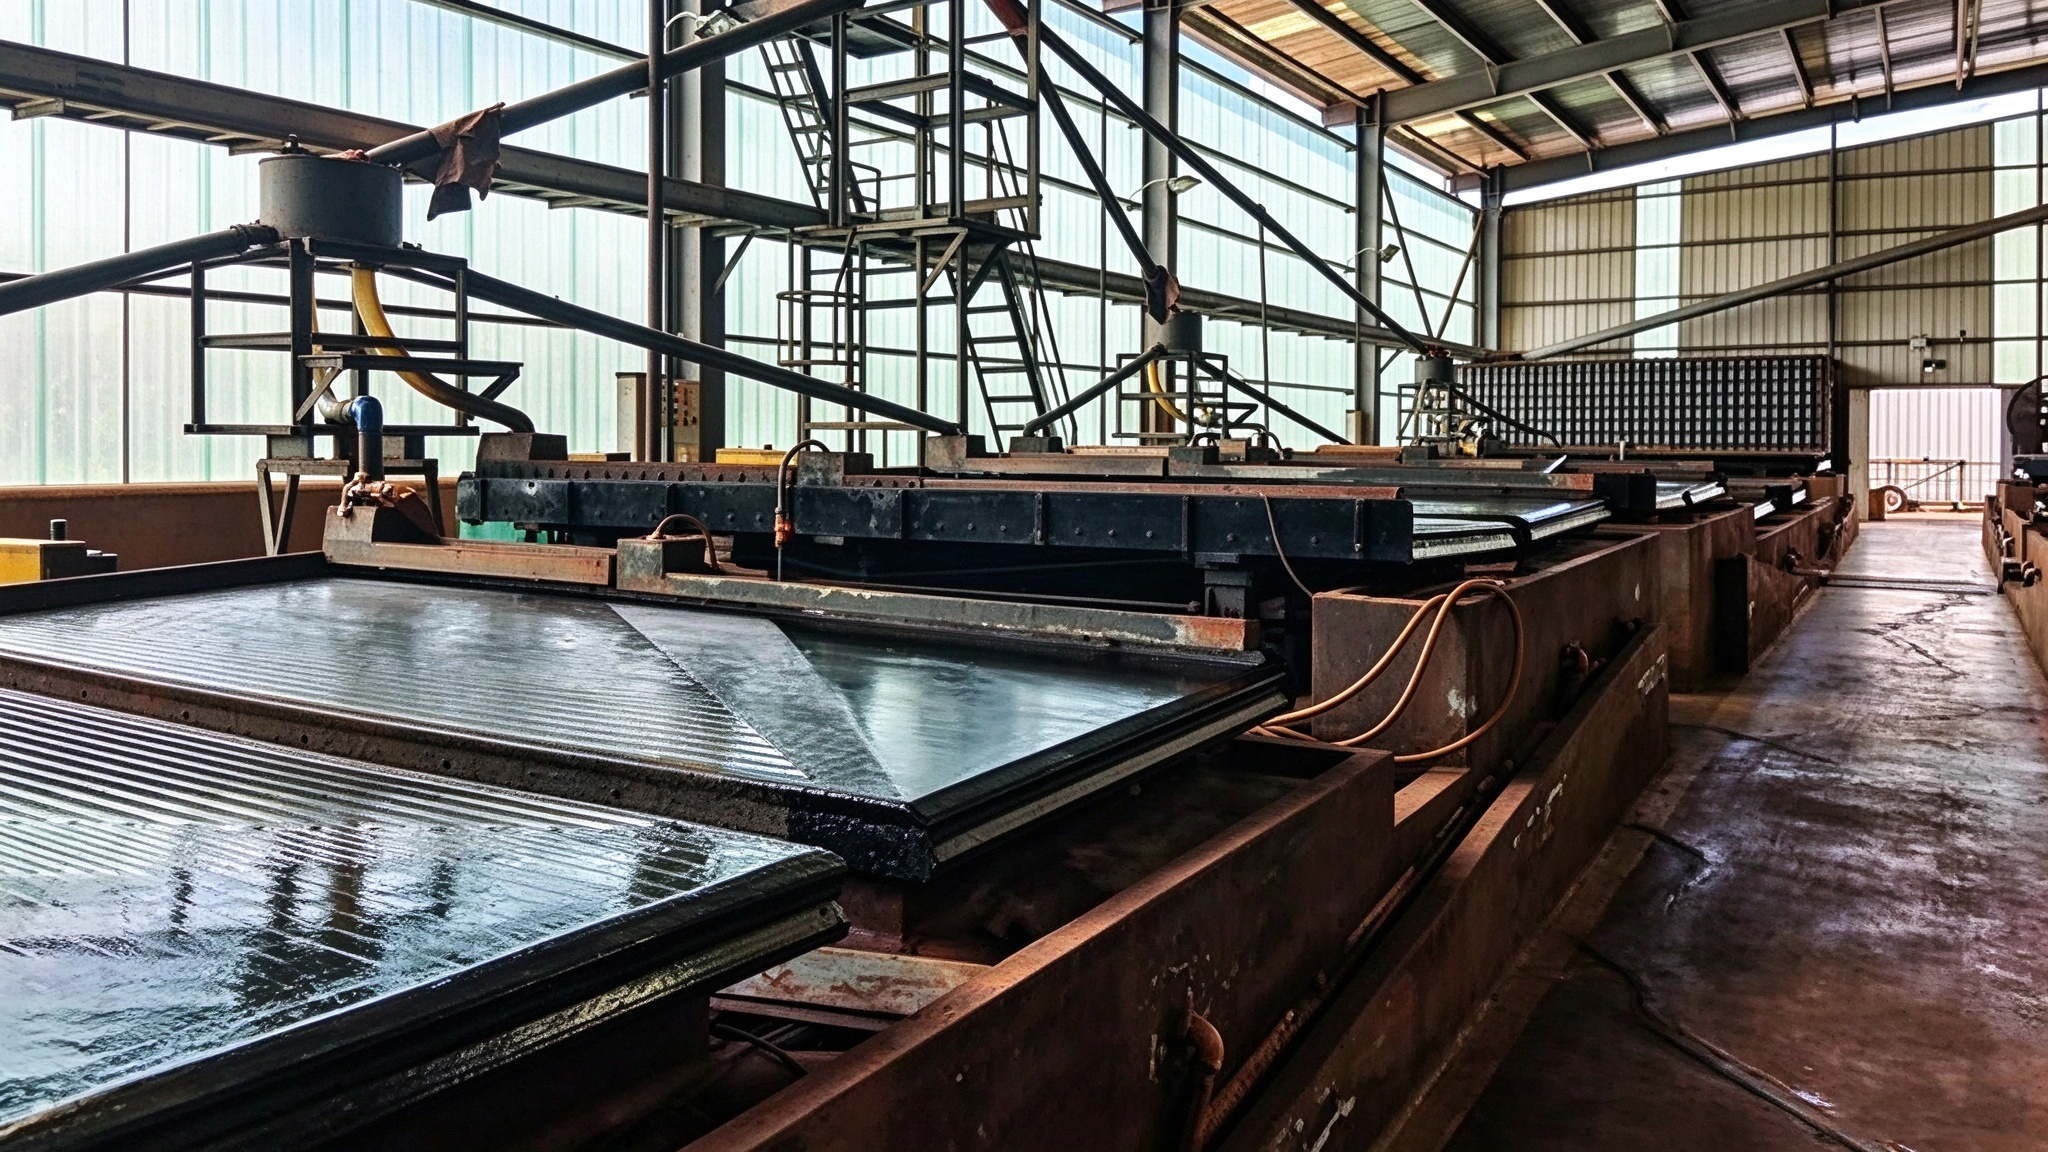
Tingkat pemulihan meja goyang penambangan tidak bergantung pada nilai ekstrem dari satu parameter, tetapi pada pencocokan tiga parameter: ukuran partikel sesuai dengan jumlah alur, jumlah alur sesuai dengan panjang langkah dan frekuensi langkah, dan kemiringan serta air pencuci digunakan untuk penyesuaian halus tambahan. Jika ketiga pos pemeriksaan ini diikuti secara berurutan, sebagian besar kesenjangan pemulihan sebesar 6 hingga 12 persen yang disebabkan oleh hilangnya logam pada tailing dapat dipulihkan di lokasi.
Jenis bijih apa yang dipisahkan oleh meja pengocok Anda? Kelas penghitungan alur dek mana yang saat ini Anda gunakan? Berapa rentang panjang pukulan harian dan frekuensi pukulan yang dikontrol? Tinggalkan ketiga informasi ini di komentar, dan kami dapat memberikan rekomendasi pengoptimalan parameter tabel goyang yang ditargetkan berdasarkan ketiga informasi tersebut.


Kontak

Kirim permintaan
KATEGORI PRODUK
Ikuti kami
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.